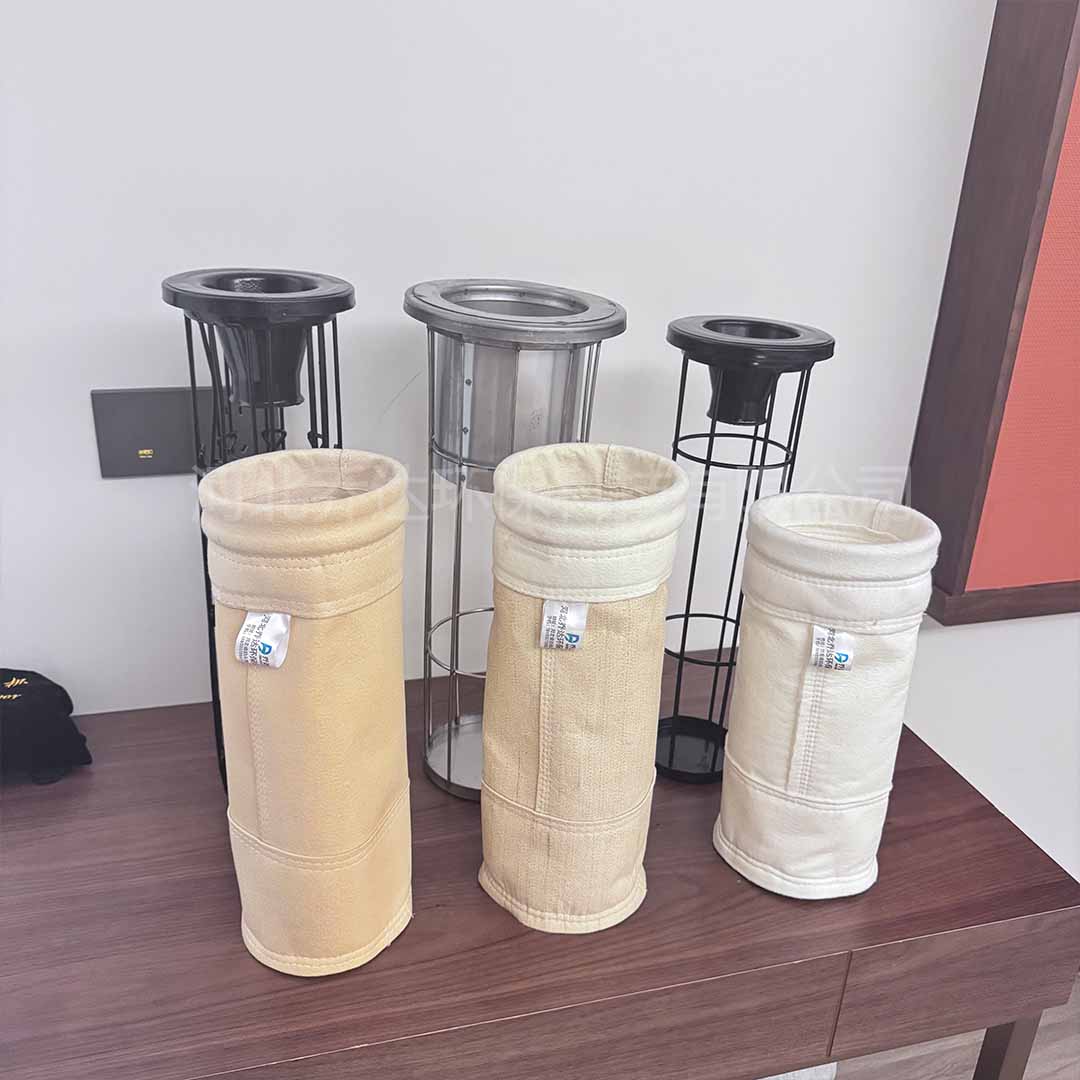
除尘器袋笼,也常被称作除尘骨架,是袋式除尘器内部支撑滤袋的金属构件,和滤袋配套使用,是保障滤袋保持形态、正常完成过滤与清灰动作的关键配件。滤袋本身属于柔性滤料,在含尘气流以及脉冲喷吹气流作用下会发生形变,如果缺少袋笼支撑,滤袋会发生塌瘪、褶皱,滤袋相邻位置互相贴合,气流通道被封堵,除尘器阻力快速上升,清灰效果变差,滤袋局部长期挤压摩擦,会大幅缩短使用寿命。袋笼的核心作用就是将滤袋撑开,保持滤袋圆柱形结构,为气流提供稳定通道;在脉冲喷吹清灰的时候,承受滤袋反复抖动带来的作用力,限制滤袋形变幅度,减少滤袋和构件之间的磨损。
除尘器袋笼的主体结构由纵筋和环筋焊接组合而成。纵筋为竖向支撑条,沿圆周均匀分布,环筋为横向环形筋圈,按照固定间距焊接在纵筋上。纵筋数量、环筋间距,需要根据滤袋直径、滤袋长度来设计。常规短滤袋对应的袋笼纵筋数量偏少,长滤袋需要增加纵筋数量,缩小环筋间距,提升整体刚性,防止袋笼在使用过程弯曲变形。袋笼底部一般设置底圈,部分长袋笼底部增加支撑圆盘;袋笼顶部设置文氏管或者插接结构,文氏管安装在袋笼上口,脉冲喷吹气流经过文氏管可以产生引流效果,提升喷吹气流进入滤袋内部的均匀性,优化清灰效果,文氏管可分为一体冲压成型或者分体焊接两种形式。
袋笼原材料多选用低碳钢丝,钢丝原材料进厂之后,需要进行调直、切断、焊接、表面处理多道工序。焊接工艺是袋笼加工当中关键环节,焊接点需要牢固,焊点不能出现焊瘤、尖锐毛刺、尖锐焊渣。一旦焊点位置留有毛刺、凸起,滤袋在喷吹抖动过程中,会持续和毛刺摩擦,滤料被逐步割破,造成滤袋失效。焊接完成之后,需要对整体进行打磨处理,去除尖锐位置,保证整个骨架外表面光滑圆润。
袋笼成品必须做表面防腐处理,常用的表面处理方式分为冷镀锌、热镀锌、有机硅喷塑(环氧树脂喷涂)等,不同防腐工艺适配不同工况。冷镀锌处理工艺成本相对低,镀层厚度有限,适合干燥、无腐蚀性烟气、常温工况;热镀锌镀层厚度更高,镀层附着力强,抗腐蚀能力优于冷镀锌,适用于湿度偏大,存在轻微腐蚀性气体的工况;有机硅喷塑处理,是在金属骨架表面喷涂高分子涂层,高温固化成型,涂层致密,耐酸碱、耐水汽性能更好,适合潮湿、含有弱酸弱碱烟气的工况,但是喷塑产品需要注意喷涂层不能出现脱落,涂层破损位置依然会发生锈蚀。
袋笼按照结构形式,分为整根一体式袋笼与分段式袋笼。一体式袋笼整体性好,刚性强,无拼接缝隙,不会出现拼接处剐蹭滤袋的情况,适合长度较短的滤袋;分段袋笼采用多节骨架插接组装,方便运输以及除尘器内部安装,除尘器箱体空间狭小,人孔尺寸有限的时候,分段袋笼可以分节送入箱体内再拼接,长滤袋项目使用较多。分段结构需要保证拼接位置平滑,拼接卡箍不能有尖角,防止划伤滤袋。袋笼规格可根据滤袋尺寸定制,包含直径、总长度、纵筋根数、环筋间距、是否带文氏管、底部结构等参数,适配不同型号布袋除尘器。
袋笼在使用过程中存在多种失效形式,一是焊接质量不足,焊点脱开,骨架散架;二是防腐层失效,钢丝发生锈蚀,铁锈凸起磨破滤袋;三是刚性不足,骨架弯曲变形,挤压滤袋;四是加工毛刺划伤滤袋。袋笼的选型不能只看价格,需要结合烟气湿度、烟气腐蚀性、滤袋长度综合确定材质与表面处理工艺。安装环节同样重要,袋笼装入滤袋的时候动作要平缓,避免金属棱角刮蹭滤袋;吊装、存放过程中,防止袋笼磕碰变形、涂层损坏。
袋笼日常维护需要结合除尘器检修周期,打开除尘器上箱体,检查袋笼外观,查看有无变形、焊点开裂、锈蚀、涂层脱落等现象。发现变形、锈蚀严重的袋笼建议及时更换,锈蚀产生的铁锈颗粒一方面会磨损滤袋,脱落铁锈还会增加粉尘负荷。袋笼与滤袋属于配套组合件,二者尺寸需要精准匹配,袋笼外径不能过大或者过小。尺寸偏大,滤袋被持续绷紧,喷吹反复拉伸滤袋;尺寸偏小,滤袋松弛,喷吹时滤袋大幅甩动,滤袋外侧和袋笼环筋反复摩擦,两种情况都会缩短滤袋使用周期。
在整套除尘系统当中,袋笼属于基础配套件,很多时候容易被忽视,但大量滤袋破损故障溯源,都和袋笼加工缺陷、选型不当相关。合理设计、精细加工、适配工况的袋笼,可以充分发挥滤袋过滤性能,降低滤袋损耗,减少设备停机检修频次,降低除尘系统长期运维成本。随着除尘装备持续升级,袋笼加工设备不断自动化,焊接精度、表面处理工艺持续优化,产品稳定性不断提升,满足水泥、钢铁、化工、木工、矿山、垃圾焚烧等各类袋式除尘项目配套需求。